Spis treści:
-
Kiedy zlecenie produkcji na zewnątrz przynosi największe korzyści?
-
Różnice technologiczne: własne formy a kompleksowe przygotowanie procesu
-
Od czego zależy opłacalność zlecenia partii produkcyjnej?
-
Dobór surowca i przygotowanie tworzywa do procesu
-
Jak przebiega kontrola jakości podczas formowania wtryskowego?
-
Rola parku maszynowego i automatyzacji w realizacji zleceń
-
Planowanie terminów i logistyka dostaw w kooperacji przemysłowej
-
Optymalizacja kosztów przy zlecaniu formowania tworzyw
Wytwarzanie elementów z polimerów stanowi podstawę działania wielu gałęzi przemysłu, od motoryzacji po sektor AGD oraz opakowaniowy. Wiele przedsiębiorstw staje przed dylematem, czy budować własny park maszynowy, czy też skorzystać ze wsparcia wyspecjalizowanej przetwórni. Zakup nowoczesnych maszyn wiąże się ze znacznymi wydatkami kapitałowymi oraz koniecznością zatrudnienia wykwalifikowanej kadry technologów. W takich realiach rynkowych usługowy wtrysk tworzyw sztucznych okazuje się rozsądnym rozwiązaniem biznesowym, które pozwala uniknąć ryzyka finansowego oraz skoncentrować zasoby na sprzedaży gotowych wyrobów.
Kiedy zlecenie produkcji na zewnątrz przynosi największe korzyści?
Zlecenie produkcji na zewnątrz opłaca się najbardziej wtedy, gdy firma nie dysponuje własnym parkiem maszynowym, ma okresowe nadwyżki zamówień lub testuje nowy produkt na rynku. Taki model likwiduje koszty zakupu urządzeń, modernizacji hal oraz zatrudniania wyspecjalizowanej kadry technicznej.
Brak własnej infrastruktury przetwórczej bywa częstą barierą wejścia dla podmiotów wprowadzających do obrotu wyroby techniczne. Koszt nowoczesnej maszyny oraz urządzeń peryferyjnych, takich jak suszarki, termostaty czy manipulatory, tworzy wysoki próg wejścia. Korzystając z pomocy zewnętrznych partnerów, można uruchomić proces niemal natychmiast po wykonaniu narzędzia. W takich sytuacjach wtryskarki realizują zlecenia zgodnie z dostarczoną specyfikacją, co zdejmuje z zamawiającego ciężar serwisowania i konserwacji parku maszynowego.
Przedsiębiorstwa posiadające własny dział wtryskowni również decydują się na kooperację. Zjawisko to występuje w okresach sezonowego wzrostu popytu, kiedy standardowe moce produkcyjne okazują się niewystarczające. Przekazanie części wolumenu podwykonawcy pozwala zachować ciągłość dostaw bez konieczności kosztownej rozbudowy własnego zakładu.
Różnice technologiczne: własne formy a kompleksowe przygotowanie procesu
Współpraca z zakładem przetwórczym może przebiegać według dwóch modeli technicznych. Pierwszy z nich zakłada, że klient posiada własne narzędzie produkcyjne, które dostarcza do zakładu przetwórczego. W tym wariancie realizowana jest produkcja z powierzonych form wtryskowych, pozwalając na szybkie wdrożenie i optymalizację kosztów początkowych, ponieważ zamawiający ponosi jedynie koszty surowca oraz pracy gniazda przetwórczego.
Drugi model polega na zleceniu całego wdrożenia od podstaw, poczynając od analizy konstrukcyjnej wyrobu, poprzez dobór surowca, aż po wykonanie formy w narzędziowni. Wybór tej ścieżki wymaga większego budżetu na start, lecz gwarantuje dopasowanie gniazda formującego do wymagań konkretnego detalu. Wdrożenie narzędzia od podstaw zmniejsza ryzyko wad wyprasek, ponieważ konstruktorzy uwzględniają skurcz materiału oraz specyfikę układu chłodzenia.
Przekazanie gotowego narzędzia wymaga weryfikacji jego stanu technicznego przez technologów wykonawcy. Każda matryca ma określoną geometrię mocowania, wymagany rozstaw kolumn oraz specyficzne zapotrzebowanie na siłę zwarcia. Rzetelne usługi wtrysku tworzyw obejmują zatem próbny montaż narzędzia, wykonanie pierwszych wtrysków pomiarowych oraz ocenę powtarzalności wymiarowej elementów.
Od czego zależy opłacalność zlecenia partii produkcyjnej?
Opłacalność zlecenia zależy przede wszystkim od wielkości partii, kosztów przezbrojenia maszyny oraz ceny surowca. Przy dużych wolumenach koszt jednostkowy gwałtownie spada, ponieważ wydatki na przygotowanie gniazda produkcyjnego rozkładają się na tysiące gotowych detali.
Czas potrzebny na zamontowanie ciężkiej formy, podłączenie układów termostatowania oraz ustabilizowanie parametrów przetwórczych bywa stały, niezależnie od liczby planowanych sztuk. Z tego powodu wytwarzanie kilkuset sztuk elementów technicznych bywa jednostkowo drogie. Z kolei przy zleceniach liczonych w dziesiątkach tysięcy sztuk koszty stałe stają się marginalne, co bezpośrednio przekłada się na rentowność przedsięwzięcia.
Poniższe zestawienie przedstawia wpływ wielkości zamówienia na poszczególne parametry realizacji:
|
Wielkość partii
|
Wpływ kosztów przezbrojenia
|
Koszt jednostkowy wyrobu
|
Czas przygotowania gniazda
|
|
Mała (do 1 000 szt.)
|
Wysoki udział w cenie detalu
|
Stosunkowo wysoki
|
Standardowy (kilka godzin)
|
|
Średnia (1 000 - 10 000 szt.)
|
Umiarkowany wpływ
|
Zoptymalizowany
|
Standardowy
|
|
Duża (powyżej 10 000 szt.)
|
Pomijalny wpływ na detal
|
Najniższy
|
Standardowy
|
Wybór odpowiedniej wielkości serii pozwala precyzyjnie zarządzać kapitałem obrotowym firmy. Warto kalkulować zapotrzebowanie z wyprzedzeniem, aby realizowana przez zewnętrzny zakład wtryskarka usługi świadczyła w sposób ciągły, bez konieczności częstego demontowania i ponownego montowania formy na maszynie.
Dobór surowca i przygotowanie tworzywa do procesu
Sukces wytwórczy zależy w równej mierze od sprawności mechanicznej formy, jak i od właściwości zastosowanego polimeru. Każde tworzywo charakteryzuje się innymi parametrami przetwórczymi, temperaturą topnienia oraz podatnością na degradację termiczną. Standardowe tworzywa masowe, takie jak polipropylen czy polietylen, zachowują się inaczej niż techniczne polimery pokroju poliamidu, poliwęglanu czy polioksymetylenu.
Przetwórstwo materiałów technicznych wymaga odpowiedniego przygotowania wstępnego, z uwzględnieniem suszenia. Wilgoć uwięziona w granulacie poliamidowym prowadzi do zjawiska hydrolizy w cylindrze plastyfikującym, skutkując osłabieniem struktury gotowego elementu oraz powstawaniem smug na powierzchni. Z tego powodu usługi na wtryskarkach realizowane w profesjonalnych zakładach obejmują wykorzystanie suszarek molekularnych, gwarantujących utrzymanie wilgotności surowca na poziomie ułamków procenta.
Właściwy dobór dodatków uszlachetniających, takich jak włókno szklane, stabilizatory UV czy uniepalniacze, pozwala nadać wyrobom pożądane cechy użytkowe. Modyfikacja składu wpływa jednak na lepkość stopu oraz zużycie ścierne gniazd formujących, co wymaga doświadczenia od operatorów nadzorujących proces uplastyczniania i wtrysku.
Jak przebiega kontrola jakości podczas formowania wtryskowego?
Kontrola jakości podczas formowania wtryskowego polega na monitorowaniu parametrów ciśnienia i temperatury wewnątrz cylindra oraz regularnym pobieraniu próbek do badań wymiarowych. Wszelkie odchylenia są natychmiast korygowane, co zapobiega powstawaniu wad seryjnych w gotowych wypraskach.
Stabilność procesu wtrysku weryfikuje się za pomocą nowoczesnych systemów pomiarowych, które analizują krzywe wtrysku w czasie rzeczywistym. Jeśli ciśnienie docisku spadnie poniżej ustalonego limitu, wadliwy detal zostaje automatycznie odrzucony przez robot odbierający, zanim trafi do partii zbiorczej. Dzięki temu usługi wtrysku pozwalają zachować powtarzalność nawet przy rygorystycznych tolerancjach geometrycznych.
Wdrożenie kontroli wymaga również regularnych pomiarów laboratoryjnych. Wyrywkowe sprawdzanie geometrii wyrobów na maszynach współrzędnościowych pozwala wykryć zużycie narzędzia zanim pojawią się widoczne wady, takie jak wypływki czy niedolewy. Odbiorcy z branży motoryzacyjnej lub elektrotechnicznej wymagają dostarczenia raportów pomiarowych do każdej partii towaru, co stanowi standard w nowoczesnym przetwórstwie polimerów.
Rola parku maszynowego i automatyzacji w realizacji zleceń
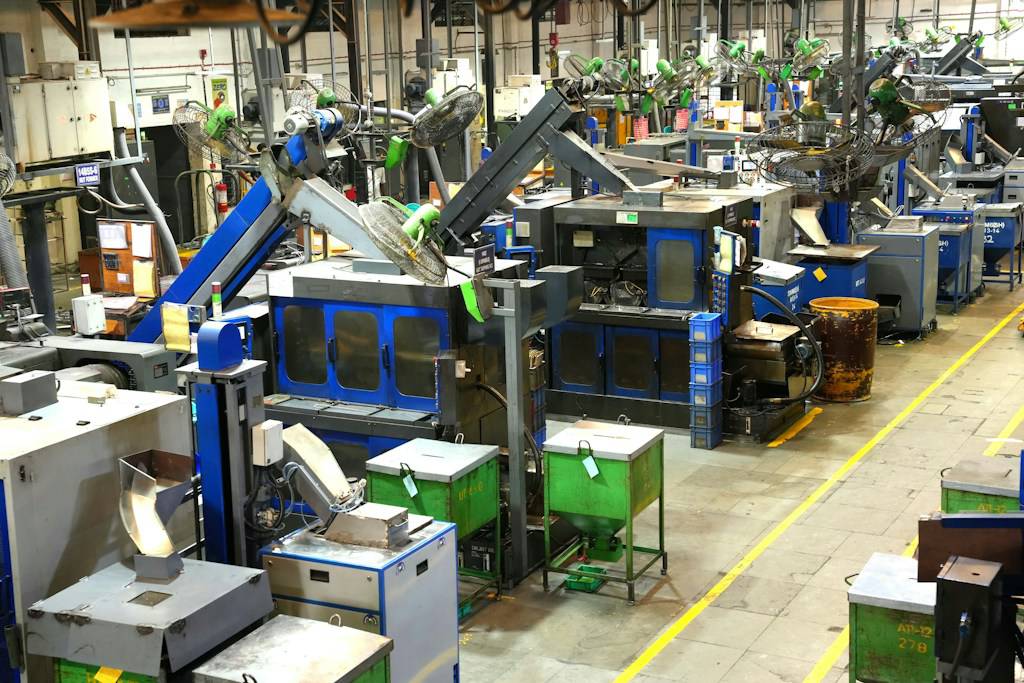
Przetwórnia tworzyw sztucznych opiera się na zaawansowanych maszynach hydraulicznych oraz elektrycznych o różnym tonażu siły zwarcia. Właściwe dopasowanie gabarytów maszyny do powierzchni rzutu formowanego elementu jest warunkiem koniecznym do uzyskania prawidłowej wypraski. Małe elementy wymagają maszyn o sile rzędu kilkudziesięciu ton, podczas gdy duże obudowy techniczne potrzebują jednostek o sile przekraczającej tysiąc ton.
Nowoczesne usługi wtryskarki są nierozerwalnie związane z automatyzacją pracy. Zastosowanie robotów kartezjańskich lub sześcioosiowych manipulatorów pozwala na bezdotykowy odbiór detali z formy, obcinanie wlewków oraz bezpośrednie pakowanie wyrobów do pojemników transportowych. Automatyzacja skraca czas trwania cyklu i eliminuje błędy wynikające z manualnej obsługi stanowiska.
Peryferia gniazda produkcyjnego mają bezpośredni wpływ na powtarzalność całego procesu. W zakładach przetwórczych stosuje się następujące elementy wyposażenia pomocniczego:
-
termostaty wodne oraz olejowe utrzymujące stałą temperaturę matrycy;
-
centralne systemy podawania i dozowania barwników w płynie lub granulacie;
-
taśmociągi ze zintegrowanymi stacjami chłodzenia wyprasek;
-
młyny przywtryskowe umożliwiające natychmiastowy recykling wlewków zimnokanałowych.
Wdrożenie takiego wyposażenia sprawia, że produkcja części plastikowych przebiega w stabilnych warunkach termicznych, zapobiegając odkształceniom powstającym na skutek nierównomiernego stygnięcia tworzywa w gnieździe formującym.
Planowanie terminów i logistyka dostaw w kooperacji przemysłowej
Ustalenie harmonogramu prac to jeden z najistotniejszych etapów przygotowania zlecenia. Czas realizacji zależy od dostępności wolnych mocy przerobowych, gotowości surowcowej oraz konieczności wykonania prac konserwacyjnych na powierzonym narzędziu. Przetwórcy planują obłożenie maszyn z wielotygodniowym wyprzedzeniem, dlatego stała współpraca ramowa daje większą gwarancję elastyczności dostaw.
Logistyka surowcowa odgrywa tu niebagatelną rolę. Dostawy granulatów z odległych rynków mogą ulegać opóźnieniom, wymuszając utrzymywanie stanów buforowych w magazynach przetwórni. Wybierając podwykonawcę, warto upewnić się, że dysponuje on odpowiednią powierzchnią magazynową oraz sprawnym systemem zarządzania zapasami.
Równie istotne jest zabezpieczenie wyrobów gotowych do transportu. Elementy o wysokich wymaganiach wizualnych wymagają dedykowanych przekładek, worków antystatycznych lub pojemników wielokrotnego użytku. Odpowiednie procedury pakowania minimalizują ryzyko zarysowań czy uszkodzeń mechanicznych podczas transportu do zakładu montażowego klienta.
Optymalizacja kosztów przy zlecaniu formowania tworzyw
Współpraca z doświadczonym wykonawcą daje przestrzeń do redukcji kosztów jednostkowych bez utraty właściwości funkcjonalnych wyrobu. Doświadczeni inżynierowie procesu potrafią wskazać obszary, w których zmiana parametrów chłodzenia lub modyfikacja grubości ścianek detalu przynosi zauważalne oszczędności czasu cyklu.
Zastosowanie tworzyw z recyklingu, czyli regranulatów, stanowi kolejną drogę optymalizacji wydatków. W elementach technicznych, które nie pełnią funkcji dekoracyjnych ani nie pracują pod skrajnymi obciążeniami, dodatek surowca wtórnego pozwala obniżyć cenę gotowego komponentu. Wymaga to jednak precyzyjnego ustawienia parametrów plastyfikacji, aby zmienny wskaźnik płynięcia recyklatu nie wpływał negatywnie na geometrię detalu.
Koniec końców to powtarzalna produkcja detali z tworzyw sztucznych decyduje o marży generowanej przez przedsiębiorstwo wprowadzające produkt na rynek. Uniknięcie przestojów, brak konieczności amortyzacji kosztownych maszyn oraz przewidywalność kosztów jednostkowych sprawiają, że outsourcing przetwórstwa polimerów pozostaje jedną z najefektywniejszych strategii produkcyjnych we współczesnym przemyśle. Dobrze przygotowana oferta zewnętrznego partnera pozwala oszacować wydatki i zaplanować harmonogram wdrożenia wyrobu na rynek.